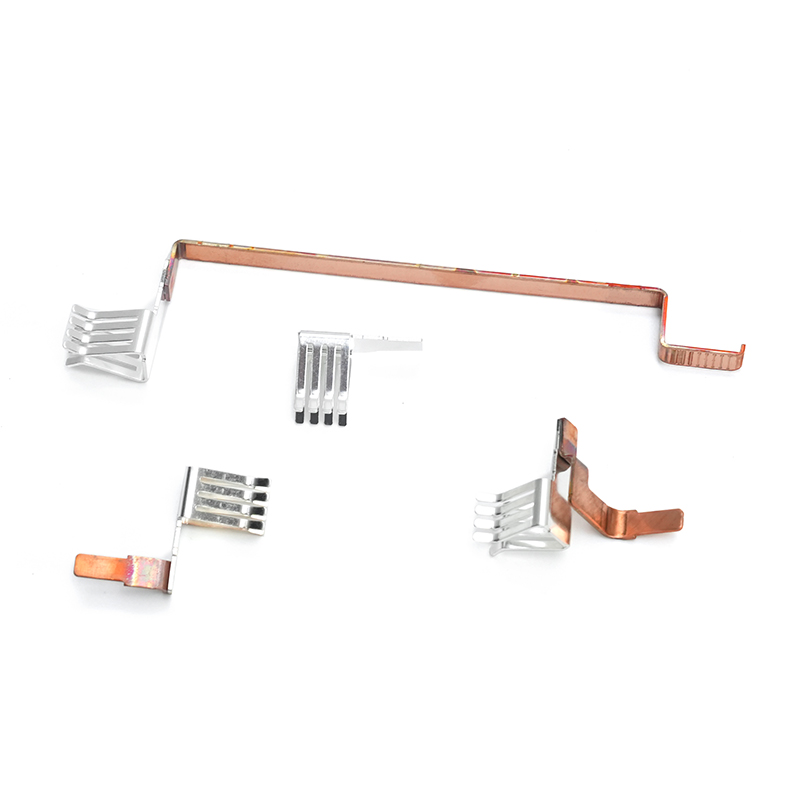
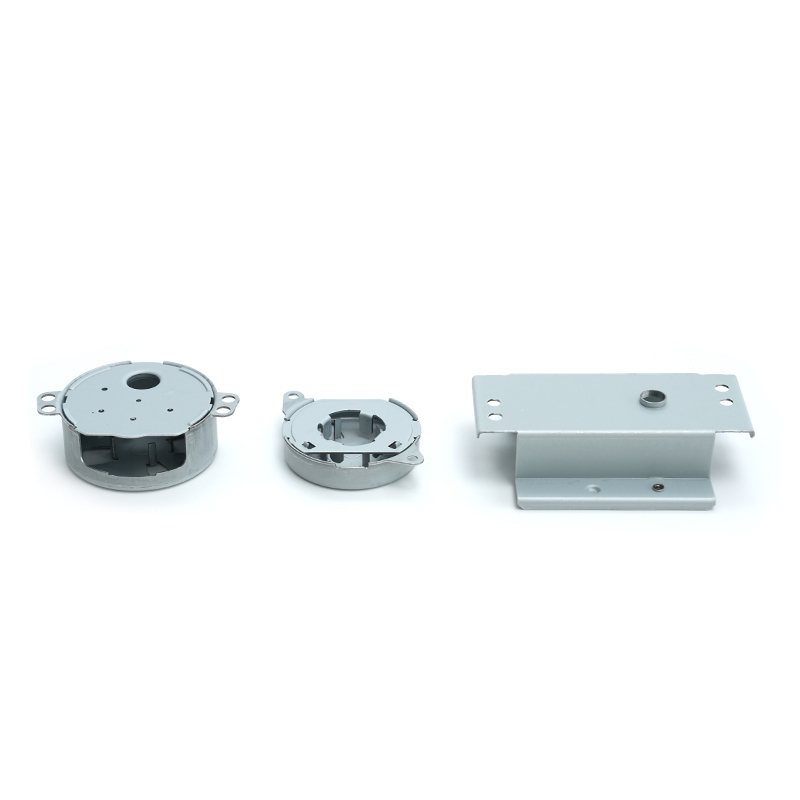
Para sa isang engineer na tumutukoy sa mga interconnect, isang procurement manager na kumukuha ng mga bearing cage, o isang product designer na nag-o-optimize ng heat dissipation, ang mga copper stamping parts ay kadalasang kumakatawan sa isang convergence ng performance at manufacturability na maaaring tumugma sa ilang iba pang uri ng component. Ang hamon ay hindi kung ang tanso ay maaaring maselyohan, ngunit kung paano pumili ng tamang haluang metal, tukuyin ang mga pagpapaubaya na nagbabalanse sa gastos at paggana, at tanungin ang mga supplier ng mga tamang katanungan bago maputol ang unang tool.
Ano ang Mga Bahagi ng Copper Stamping?
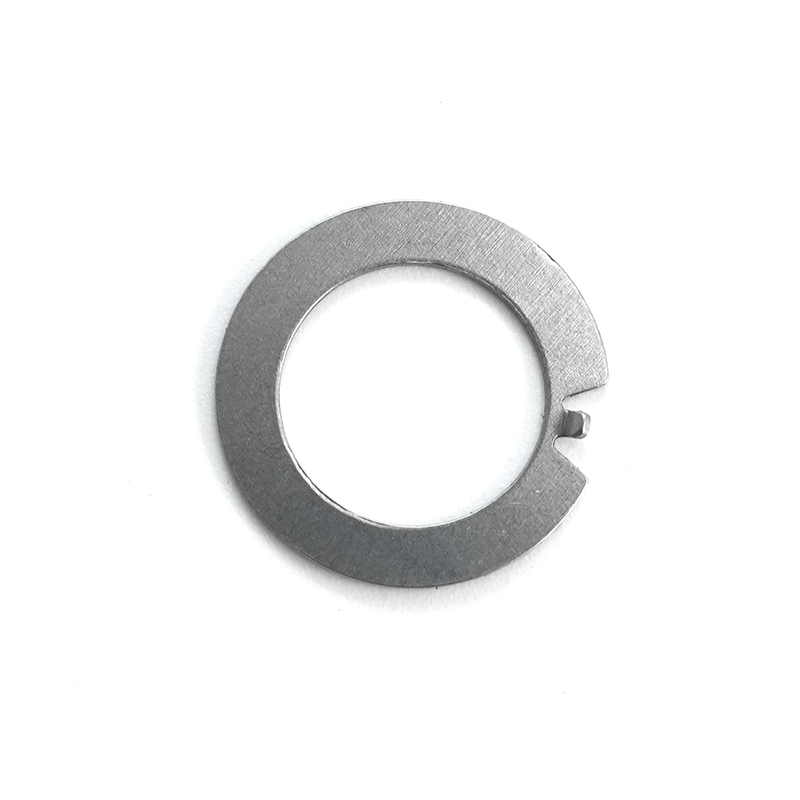
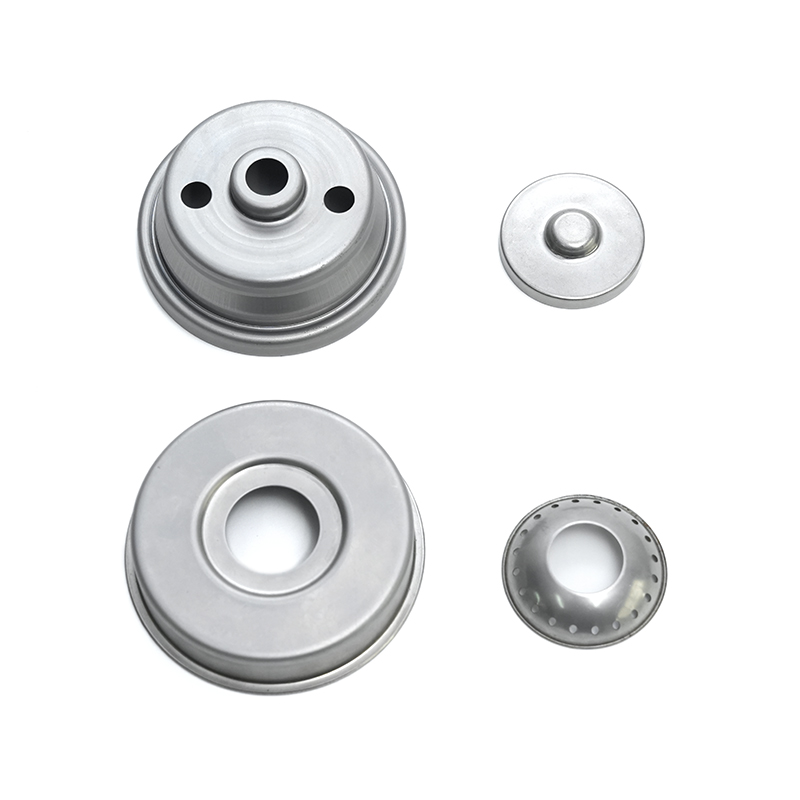
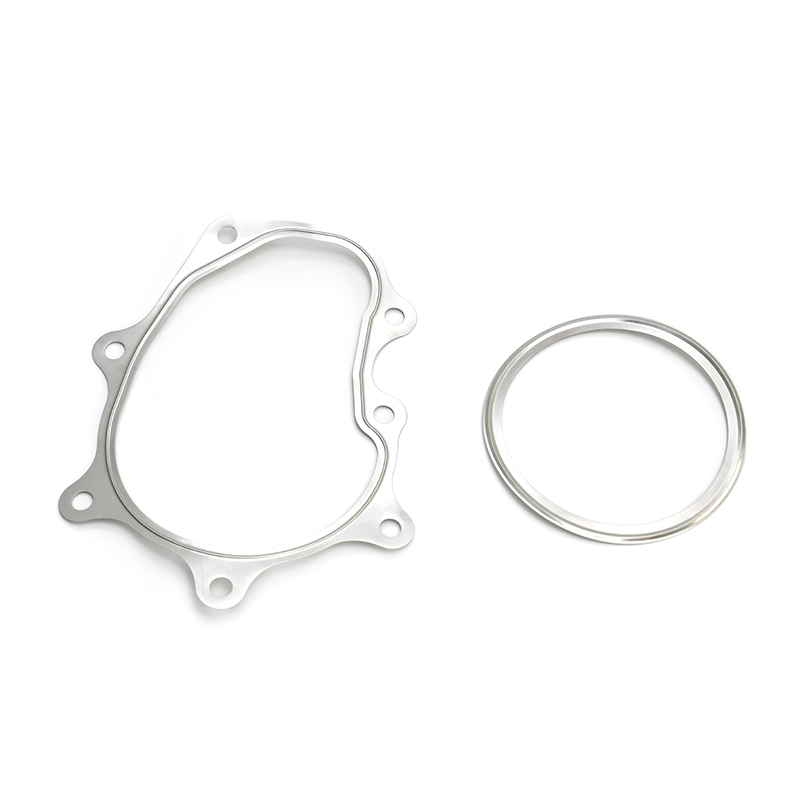
Mga bahagi ng panlililak na tanso ay mga precision metal na bahagi na ginawa sa pamamagitan ng pagpapakain ng copper o copper alloy strip sa pamamagitan ng progresibo o compound stamping die sa ilalim ng mataas na tonelada. Ang strip ay blangko, tinusok, baluktot, iginuhit, at likha sa isang pagkakasunud-sunod ng mga istasyon, kadalasan sa bilis na higit sa 200 na mga stroke bawat minuto. Ang resulta ay isang net-shape na bahagi na nakakatugon sa mahigpit na mga kinakailangan sa dimensyon na may minimal na pangalawang pagpoproseso—na kritikal sa mataas na volume na electrical, automotive, at industrial na mga aplikasyon.
Pangkalahatang-ideya ng Proseso
Ang pagkakasunud-sunod ng pagmamanupaktura ay nagsisimula sa copper strip, karaniwang nasa pagitan ng 0.05 mm at 3.0 mm ang kapal, na pinapakain mula sa isang coil papunta sa isang press. Ang isang progresibong die ay nagsasagawa ng maraming operasyon sa isang stroke. Ang tuluy-tuloy na katangian ng proseso ay nagbibigay-daan sa pare-parehong part-to-part repeatability at sumusuporta sa taunang volume mula 100,000 hanggang sampu-sampung milyong piraso. Kabilang sa mga pangunahing hakbang ang pagpi-pilot para sa tumpak na pagkakahanay, pag-blangko sa panlabas na profile, pagbuo ng mga tampok tulad ng radii o mga embossment, at paghihiwalay sa natapos na bahagi mula sa carrier. Ang advanced na tooling ay nagsasama ng in-die sensing at vision system upang mahuli ang mga deviation sa real time.
Bakit Pumili ng Copper?
Ang electrical conductivity ng Copper (hanggang sa 100% IACS para sa mga purong grado) ay ginagawa itong materyal na pinili para sa kasalukuyang nagdadala ng mga bahagi. Ang thermal conductivity nito, humigit-kumulang 20 beses kaysa sa stainless steel, ay humihila ng init mula sa mga sensitibong junction sa mga power module at LED assemblies. Bilang karagdagan, ang tanso ay nag-aalok ng natural na resistensya sa kaagnasan nang hindi nangangailangan ng proteksiyon na kalupkop sa maraming panloob na kapaligiran, at ang mataas na ductility nito ay nagpapahintulot na mabuo sa mga kumplikadong hugis na pumuputok sa mga materyal na hindi gaanong madaling matunaw. Kung ikukumpara sa aluminyo, ang mga bahagi ng copper stamping ay nag-aalis ng panganib ng galvanic corrosion kapag pinagsama sa mga konduktor ng tanso at binabawasan ang mga mode ng pagkabigo sa pagwawakas sa panahon ng buhay ng produkto.
Pagpili ng Tamang Copper Haluang metal
Ang pagpili ng isang haluang metal ay ang nag-iisang pinakakinahinatnang desisyon sa proseso ng pagtutukoy. Ang mga salik na elektrikal, mekanikal, thermal, at pang-ekonomiya ay dapat na timbangin laban sa nilalayong kapaligiran sa pagpapatakbo. Ang tatlong pinakakaraniwang nakatatak na pamilya ng tanso—pure copper, brass, at phosphor bronze—bawat isa ay nagpapakita ng natatanging trade-off na profile.
Purong Copper, Brass, Phosphor Bronze
| Alloy | Conductivity (%IACS) | Karaniwang UTS (MPa) | Kalusugan | Pangunahing Kalamangan |
|---|---|---|---|---|
| C11000 (ETP Copper) | 100 | 220–310 | Magaling | Pinakamataas na electrical/thermal conductivity |
| C26000 (Cartridge Brass) | 28 | 310–580 | Mabuti | Machinability at balanse sa gastos |
| C51000 (Phosphor Bronze) | 15 | 470–690 | Katamtaman | Ang paglaban sa pagkapagod at mga katangian ng tagsibol |
Ang purong tanso (C11000) ay walang kaparis para sa mga bus bar, mga contact sa pamamahagi ng kuryente, at mga heat sink kung saan kinakailangan ang kaunting pagbaba ng boltahe o maximum na thermal transfer. Gayunpaman, nililimitahan ng mababang lakas ng ani nito ang paggamit nito sa mga contact na puno ng tagsibol. Ang Brass (C26000) ay nag-aalok ng paborableng balanse ng lakas, corrosion resistance, at mas mababang halaga ng hilaw na materyal, na ginagawa itong perpekto para sa mga connector, terminal, at pandekorasyon na pang-industriya na kabit. Ang Phosphor bronze (C51000) ay nagbibigay ng pinakamahusay na kumbinasyon ng mga katangian ng tagsibol at buhay ng pagkapagod, na umaasa sa bilyun-bilyong mga electrical contact spring at EMI shielding fingers bawat taon. Ang kakayahan ng haluang ito na mapanatili ang puwersa ng pakikipag-ugnay sa libu-libong mga ikot ng pagsasama ay ginagawa itong kailangang-kailangan sa mga konektor at relay socket.
Mga Salik sa Pagpili ng Materyal
Higit pa sa conductivity at lakas, ang selection matrix ay dapat magsama ng formability (R/t ratio limitations), stress relaxation resistance sa mataas na temperatura, at compatibility sa mga kasunod na proseso ng plating o welding. Para sa CPU heat sink fin, nangingibabaw ang thermal diffusivity at kadalian ng paghihinang; para sa isang bearing cage, ang lakas ng pagkapagod sa ilalim ng cyclic loading at oil compatibility ang uunahin. Simula sa nangingibabaw na failure mode sa application—electrical overheating, mechanical fracture, o corrosion—mabilis na nagpapaliit sa alloy field at pinipigilan ang labis na pagtutukoy na nagpapalaki ng mga gastos sa materyal.
Mga Pagsasaalang-alang sa Disenyo at Paggawa
Kahit na ang pinakamainam na pagpipilian ng haluang metal ay mabibigo na makapaghatid ng ani at kalidad kung ang geometry ng bahagi ay hindi pinapansin ang mga batayan ng deformation ng sheet metal. Ang maagang pakikipagtulungan sa pagitan ng design engineer at ng stamping supplier ay maaaring paikliin ang tooling lead time at maiwasan ang magastos na field failure.
Bend Radius at Springback
Ang pinakamababang inside bend radius ng isang materyal na kapal ay isang ligtas na panimulang punto para sa karamihan ng mga tansong haluang metal, ngunit ang mas mahigpit na radii ay magagawa sa mga annealed na materyales na ang direksyon ng butil ay paborable. Springback—ang nababanat na pagbawi na nagiging sanhi ng pagbukas ng baluktot na anggulo pagkatapos ng pag-urong ng suntok—ay dapat mabayaran sa geometry ng tool. Ang mga tansong haluang metal ay karaniwang nagpapakita ng mas kaunting springback kaysa hindi kinakalawang na asero, ngunit ang phosphor bronze ay maaaring mangailangan ng mga overbend na anggulo na 2° hanggang 6° depende sa temper. Ang hula ng springback gamit ang finite element simulation ay binabawasan ang mga pag-ulit ng tryout at tinitiyak ang dimensional na katatagan sa buong coil lot.
Mga Pagpapahintulot at Precision Control
Ang progresibong stamping ay maaaring regular na magkaroon ng mga dimensional na tolerance na ±0.05 mm sa mga kritikal na feature, na may mas mahigpit na limitasyon na makakamit sa pamamagitan ng in-die coining o shaving station. Ang laki ng butas, distansya ng pitch, at flatness ay dapat suriin ayon sa mga pamantayan ng industriya gaya ng ISO 2768. Para sa thin-walled copper bearing cages, halimbawa, ang pagpapanatili ng pare-parehong kapal ng pader at concentricity sa loob ng 10 µm ay tumutukoy sa dynamic na balanse at antas ng ingay ng hawla sa mga precision na application ng motor. Ang isang supplier na may in-house na disenyo ng tool at mga kakayahan sa paggiling ng CNC ay mas mahusay na nakaposisyon upang humawak ng mga micro-tolerance sa milyun-milyong hit.
Pagtatapos sa Ibabaw at Pagkatapos ng Paggamot
Maraming tansong stamping ang ginagamit bilang nabuo, umaasa sa katutubong paglaban sa kaagnasan. Kapag kailangan ng karagdagang proteksyon o solderability, inilalapat ang electroplated na lata, pilak, o nickel finish gamit ang selective o pangkalahatang mga proseso ng plating. Ang mga passivation treatment at anti-tarnish coatings ay karaniwan para sa mga brass na bahagi na nakalaan para sa nakikita o malupit na kapaligiran. Dapat i-validate ng supplier ng stamping ang plating adhesion sa pamamagitan ng thermal shock testing at sukatin ang kapal ng coating sa mga micro-section.
Mga Karaniwang Aplikasyon ng Mga Bahagi ng Copper Stamping
Ang versatility ng mga naselyohang bahagi ng tanso ay makikita sa kanilang presensya sa mga industriya, mula sa nanometer-scale chip interconnects hanggang sa heavy-duty na pang-industriyang switchgear. Ang mga sumusunod na halimbawa ay kumakatawan sa mga application na may mataas na halaga kung saan direktang pinapagana ng mga katangian ng tanso ang pagganap ng produkto.
Mga Bahaging Elektrisidad at Elektroniko
Mahigit sa 60% ng pagkonsumo ng tanso sa naselyohang anyo ay nauuwi sa de-koryenteng pamamahagi at elektronikong pagkakabit. Ang mga terminal block, fuse clip, ground strap, at EMI/RFI shield ay ginagawa sa bilyun-bilyon taun-taon. Ang mga contact na naselyohang phosphorus ay ang backbone ng mga modular connector at smart card reader, kung saan ang pare-parehong puwersa ng pagpapasok at pangmatagalang pagiging maaasahan ay hindi mapag-usapan.
Automotive at Industrial Bearings
Ang mga stamping ng tansong haluang metal ay gumaganap ng isang kritikal ngunit madalas na hindi nakikitang papel sa umiikot na kagamitan. Ang manipis na pader na tansong tindig na mga kulungan ay nagpapanatili ng mga gumugulong na elemento sa high-speed electric motor bearings, na pinagsasama ang magaan na timbang at mahusay na lubricant compatibility. Ang mga brass bearing dust cap at seal retainer ay nagpoprotekta laban sa kontaminasyon habang pinapanatili ang tumpak na lokasyon ng axial. Ang mga sangkap na ito ay dapat makatiis sa mga puwersang sentripugal, thermal cycling mula -40 °C hanggang 150 °C, at milyun-milyong rotational cycle na walang deformation.
Mga Solusyon sa Pamamahala ng Thermal
Mula sa CPU heat sink fins hanggang sa power semiconductor baseplate, ang mga naselyohang bahagi ng tanso ay nagbibigay ng thermal path na kinakailangan upang mapanatili ang mga temperatura ng junction sa loob ng ligtas na mga limitasyon sa pagpapatakbo. Nag-aalok ang mga skived o naselyohang copper fin array ng mataas na surface area at mababang air-side pressure drop, kritikal sa paglamig ng server. Ang kakayahang mag-stamp ng masalimuot na fin geometries at pagkatapos ay ihinang o i-braze ang mga ito sa mga heat pipe ay nagpapakita ng hanay ng mga pantulong na proseso na maaaring i-coordinate ng isang karampatang supplier ng stamping.
Sourcing Copper Stamping Parts: Checklist ng Isang Mamimili
Ang isang mahusay na inihandang RFQ package ay nagpapabilis sa katumpakan ng pagsipi at nagpapakita ng teknikal na lalim ng isang supplier bago gawin ang mga pamumuhunan sa tooling. Ang mga sumusunod na seksyon ay nagbabalangkas kung anong impormasyon ang iipon at kung paano tasahin ang kakayahan sa pagmamanupaktura.
Ano ang Ihahanda Bago Humiling ng Quote
- Detalyadong 2D drawing at 3D CAD model: Isama ang lahat ng kritikal na dimensyon, pagpapaubaya, at datum reference.
- Pagtutukoy ng materyal: Alloy grade, init ng ulo (hal., H02, H04), at anumang gustong sertipikasyon ng supplier.
- Taunang dami at ritmo ng paghahatid: Tukuyin kung ang bahagi ay isang steady-run na item o spiky project-based demand.
- Kinakailangan sa ibabaw ng pagtatapos: Tukuyin kung ang hubad na tanso ay katanggap-tanggap o kung nalalapat ang mga limitasyon sa paglalagay ng plating, passivation, o paglilinis.
- Kapaligiran ng aplikasyon: Ang hanay ng temperatura ng pagpapatakbo, pagkakalantad sa mga kemikal, at mga materyales sa pagsasama ng bahagi ay nagpapakita ng mga nakatagong panganib na nakakaimpluwensya sa mga pagpipilian sa materyal at plating.
Quality Verification at Certifications
Ang isang karampatang supplier ng copper stamping ay magpapakita ng istatistikal na kontrol sa proseso sa pamamagitan ng mga indeks ng kakayahan sa proseso (Cpk ≥ 1.33 para sa mga kritikal na katangian) at mapanatili ang isang ISO 9001-certified na sistema ng pamamahala ng kalidad. Para sa automotive-grade na mga bahagi ng kaligtasan, ang IATF 16949 certification ay nagdaragdag ng karagdagang layer ng pag-iwas sa depekto at traceability. Ang mga papasok na materyal na sertipiko ay dapat magpakita ng pagsunod sa ASTM B152 o katumbas, at ang pagsubaybay sa lot pabalik sa gilingan ay karaniwang inaasahan. Ang mga ulat ng inspeksyon sa unang artikulo na naglalaman ng buong dimensyon na layout, mga pagsukat ng conductivity, at micrographic na cross-section ng mga naselyohang gilid ay nagbibigay ng layunin na katibayan ng maturity ng proseso.
Pagsusuri sa mga Kakayahan ng Supplier
Higit pa sa presyo bawat piraso, tasahin ang lawak ng in-house na disenyo at pagmamanupaktura ng tool, press tonnage range (karaniwang 25 hanggang 400 tonelada para sa copper stamping), at mga pangalawang operasyon gaya ng pag-tap, riveting, o automated optical inspection. Ang isang supplier na nagdidisenyo ng sarili nitong mga progresibong dies at nagpapanatili ng database ng kasaysayan ng tool ay maaaring mag-react nang mas mabilis sa mga pagbabago sa disenyo at aktibong mag-iskedyul ng pagpapanatili ng tool. Maghanap ng dokumentadong karanasan sa paggawa ng manipis na pader na tanso na nagdadala ng mga kulungan, masalimuot na heat sink fins, o tuluy-tuloy na phosphor bronze contact strips—ang mga application na ito ay nangangailangan ng malalim na kaalaman sa materyal at kontrol sa proseso na kulang sa mga generic na stamping house.
Ang precision copper stamping ay nasa intersection ng mga materyales sa science, tool engineering, at volume manufacturing economics. Sa pamamagitan ng pag-angkla ng detalye sa nangingibabaw na kinakailangan sa pagganap at pagtatanong sa mga supplier ng detalyadong mga tanong sa proseso nang maaga, ang mga koponan sa engineering at procurement ay makakapag-secure ng mga bahagi na nakakatugon sa mga target sa pagganap nang walang nakatagong mga premium sa gastos. Ang pinakamahusay na mga resulta ng copper stamping ay nagmumula sa mga pakikipagsosyo sa paggawa ng disenyo kung saan ang kadalubhasaan sa materyal at tool ng supplier ay nakatuon mula sa yugto ng konsepto.