 简体中文
Balita
Home / Balita / Balita sa industriya / Progressive Die Design: Proseso, Strip Layout, Tolerance, at Mga Gastos sa Tooling

Perpekto ng Pag -stamping ng Aluminyo - Ang katumpakan na bumubuo ng mga bahagi ng aluminyo stamping
Hunyo 10,2025
Ano ang pinakamahusay na metal para sa mga bahagi ng panlililak na metal?
Hunyo 10,2025
Ano ang nangyayari sa loob ng isang pabrika upang makagawa ng mga bahagi ng panlililak na metal?
Hunyo 10,2025Nagpapadala ang isang engineer ng bahaging print para sa isang hindi kinakalawang na asero na bracket na uupo malapit sa isang turbocharger sa isang bagong platform ng sasakyan. Ang inaasahang dami ay 400,000 piraso bawat taon, at ang isang mounting hole ay dapat magkaroon ng tolerance na /-0.05 mm. Sa loob ng ilang araw, tutugon ang supplier ng tooling na may strip layout na nagpapakita kung paano tutusukin, pupugutan, mabubuo, at puputulin ang stock ng coil sa natapos na bracket sa humigit-kumulang 250 stroke kada minuto. Ang tugon na iyon ay kung saan nakukuha ng progresibong disenyo ng die ang pagpapanatili nito o nagsimulang lumikha ng mga problema.
Ang progresibong disenyo ng die ay ang pagsasaayos ng maramihang pagpapatakbo ng stamping sa isang set ng die upang ang bawat press stroke ay naghahatid ng kumpletong bahagi. Ito ay nararapat na masusing pansin dahil tinutukoy ng layout ng die ang kalidad ng bawat bahagi na ginawa sa buong buhay ng tool, ang halaga ng tool mismo, at ang lead time sa pagitan ng order at produksyon.
Gumagana ang isang progresibong die sa isang tuluy-tuloy na strip ng metal. Ang strip ay umuusad sa isang nakapirming distansya, na tinatawag na pitch o haba ng feed, sa bawat press stroke. Sa bawat istasyon, isang operasyon ang nagaganap: ang isang pilot hole ay nabutas, ang isang tabas ay pinutol, ang isang flange ay baluktot, isang tasa ay iginuhit, o isang tampok ay naka-emboss. Sa panghuling istasyon, ang natapos na bahagi ay nahihiwalay mula sa carrier strip na nagdala nito sa pamamagitan ng die.
Ang mga pangunahing elemento ng isang progresibong disenyo ng die ay:
Ang pagkakasunud-sunod at ang disenyo ng carrier ay hindi mga detalye. Sila ang gulugod ng buong proseso, dahil ang bawat himpilan sa ibaba ng agos ay nakasalalay sa materyal na dumarating sa tamang posisyon sa tamang hugis.
Ang progresibong disenyo ng die ay sumusunod sa isang paulit-ulit na daloy ng trabaho. Ang paglaktaw sa anumang hakbang ay karaniwang lumalabas sa ibang pagkakataon bilang isang problema sa press.
Ang layout ng strip ay ang pinakamahalagang hakbang. Ang isang hindi magandang layout na may hindi matatag na carrier o mahinang piloting ay hindi maaaring ayusin sa pamamagitan ng mas mahusay na machining; nabigo ito sa press, kung minsan pagkatapos lamang ng libu-libong bahagi ay ginawa. Para sa kadahilanang ito, ang mga nakaranasang die designer ay gumugugol ng mas maraming oras sa layout ng strip kaysa sa anumang iba pang yugto.
Ang pag-uugali ng materyal ay ang panimulang punto ng bawat progresibong disenyo ng die. Ang mas mahirap na mga marka tulad ng 304, 316, at 410 na hindi kinakalawang na asero ay nagpapatigas sa panahon ng pagbuo, kaya ang die ay dapat mag-iwan ng sapat na clearance at kung minsan ay may kasamang mga hakbang sa pag-alis ng stress. Ang aluminyo at ang mga haluang metal nito ay madaling mabuo ngunit may posibilidad na mamaga sa mga ibabaw ng kasangkapan, kaya ang pagpapadulas, pinakintab na kasangkapang bakal, at mga kontroladong clearance ay mahalaga. Ang mga tansong haluang metal ay nag-aalok ng mahusay na conductivity at ductility ngunit nangangailangan ng matalas na tooling upang maiwasan ang mga burr sa mga electrical contact area. Maaaring mawalan ng coating ang zinc-coated o galvanized steel sa mga ginupit na gilid, kaya dapat kontrolin ng designer ang clearance at edge geometry upang maprotektahan ang layer.
| materyal | Karaniwang mga progresibong bahagi ng mamatay | Mga pagsasaalang-alang sa disenyo |
|---|---|---|
| Hindi kinakalawang na asero (304, 316, 410) | Mga bracket, gasket, heat shield | Tumitigas ang trabaho; nangangailangan ng mapagbigay na clearance at kung minsan ay paggamot pagkatapos ng stamping |
| Aluminyo at aluminyo haluang metal | Mga heat sink, nagcha-charge ng mga pile plug | Banayad at nabubuo; panoorin ang galling, springback, at surface finish |
| Copper at tanso | Mga konektor, pin, mga takip ng tindig | Mahusay na kakayahang mabuo; kailangan ng matalim na tool para sa kontrol ng burr |
| Sink at yero | Mga pabahay ng motor, mga shock absorbers | Maaaring matuklap ang patong; ang mahigpit na clearance ay nagpapanatili ng proteksyon sa gilid |
An automotive steel flange ay isang magandang halimbawa ng isang bahagi na mukhang simple ngunit lubos na nakasalalay sa pag-unlad. Karaniwang pinipilit ng flange geometry, hole pattern, at flatness na kinakailangan ang taga-disenyo na pagsamahin ang mga piercing, trimming, at forming station, at ang die ay dapat magkaroon ng dimensional na katatagan sa mahabang panahon ng produksyon.
 Custom Automotive Steel Flange Supplier, Kumpanya Ang Changzhou Dingjia Metal Technology Co., Ltd. ay China Custom Automotive Steel Flange Supplier at Automotive Steel Flange Company, Ang aming... Tingnan ang Produkto →
Ang pitch sa pagitan ng mga istasyon ay tumutukoy sa haba ng feed at, sa turn, ang bilang ng mga bahagi na ginawa sa bawat stroke. Ang isang mas maikling pitch ay nagpapataas ng output ngunit maaaring mag-iwan ng masyadong maliit na puwang para sa mga deep forming tool. Ang carrier strip ay dapat manatiling sapat na malakas upang ilipat ang bahagi sa bawat istasyon, ngunit sapat na makitid upang panatilihing mataas ang paggamit ng materyal. Secure lang ang pagpilot kapag nabuhay ang mga pilot hole hanggang sa huling istasyon, kaya hindi dapat masyadong maagang putulin ng layout ang mga ito. Ang mga trade-off na ito ang dahilan kung bakit mahalaga ang mga pagsusuri sa layout ng strip bago magsimula ang tooling.
Ang modernong progresibong disenyo ng die ay regular na humahawak ng mga posisyon ng butas sa /-0.05 mm at flatness sa loob ng 0.1 mm para sa mga maliliit hanggang katamtamang bahagi, ngunit ang mga maaabot na halaga ay nakadepende sa kapal ng materyal, lapad ng strip, laki ng bahagi, at bilang ng mga istasyon. Sa mataas na temperatura na mga aplikasyon ng makina, a hindi kinakalawang na asero turbo sealing gasket humihingi ng mahigpit na flatness at burr-free na mga gilid dahil ang anumang di-kasakdalan ay maaaring makompromiso ang selyo. Alam ng isang die designer na nakakaunawa sa function ng bawat feature kung aling mga tolerance ang kritikal at alin ang pangalawa, at ang kaalamang iyon ay direktang nakakaapekto sa gastos ng tooling.
 Custom Stainless Steel Turbo Sealing Gasket Supplier, Kumpanya Ang Changzhou Dingjia Metal Technology Co., Ltd. ay China Custom Stainless Steel Turbo Sealing Gasket Suppliers at Stainless Steel Turbo Sea... Tingnan ang Produkto →
Ang isang progresibong die ay bihirang ang pinakamurang paraan upang bumuo ng isang prototype, at hindi ito ang tamang sagot para sa bawat bahagi. Ang tool mismo ay maaaring nagkakahalaga ng ilang libong dolyar para sa isang simpleng disenyo ng dalawang-istasyon o higit sa anim na numero para sa isang kumplikadong die na may maraming mga forming operations. Karaniwang pinapaboran ng ekonomiya ang isang progresibong die kapag ang taunang dami ay sapat na mataas na ang mababang halaga sa bawat bahagi ay nababawasan ang pamumuhunan sa tooling.
Sa iskedyul, ang isang tipikal na progresibong die para sa isang maliit na stamping ay tumatagal ng apat hanggang sampung linggo upang magdisenyo at bumuo. Ang kumplikadong geometry, matitigas na materyales, at mahigpit na pagpapaubaya ay nagpapalawak sa window na iyon dahil mas matagal ang tryout at sampling. Magplano ng hindi bababa sa isang round ng sample na pag-apruba, at kumpirmahin kung sino ang nagdadala ng halaga ng mga pagbabago na dulot ng mga update sa disenyo sa panig ng customer.
Ang mga pangunahing driver ng gastos sa isang progresibong disenyo ng die ay kinabibilangan ng:
Kahit na ang mga nakaranasang koponan ay nakikita ang parehong mga isyu na umuulit sa progresibong disenyo ng die. Ang maagang pagkilala sa mga problemang ito ay nagbabawas ng panganib para sa mamimili.
Karamihan sa mga isyung ito ay nagbabahagi ng isang pangunahing dahilan: ang die ay idinisenyo bago ang materyal at proseso ay ganap na maunawaan. Maaaring i-flag ng isang supplier na may karanasan sa produksyon sa isang hanay ng mga materyales ang mga problemang ito sa panahon ng panipi sa halip na sa panahon ng tryout.
Ang tamang kasosyo ay nagdadala ng higit pa sa isang press at isang die. Maghanap ng isang supplier na nagdidisenyo at gumagawa ng sarili nitong mga progresibong dies, may kapasidad ng press na magpatakbo ng produksyon sa loob ng bahay, at maaaring magpakita ng karanasan sa parehong ferrous at nonferrous na mga metal. Ang isang sistema ng pamamahala ng kalidad ay nagdaragdag ng kumpiyansa na ang tooling, sampling, at mga hakbang sa produksyon ay dokumentado. Pinakamahalaga, dapat handang talakayin ng supplier ang layout ng strip, diskarte sa pagpapaubaya, at pagpili ng materyal bago mai-lock ang quotation.
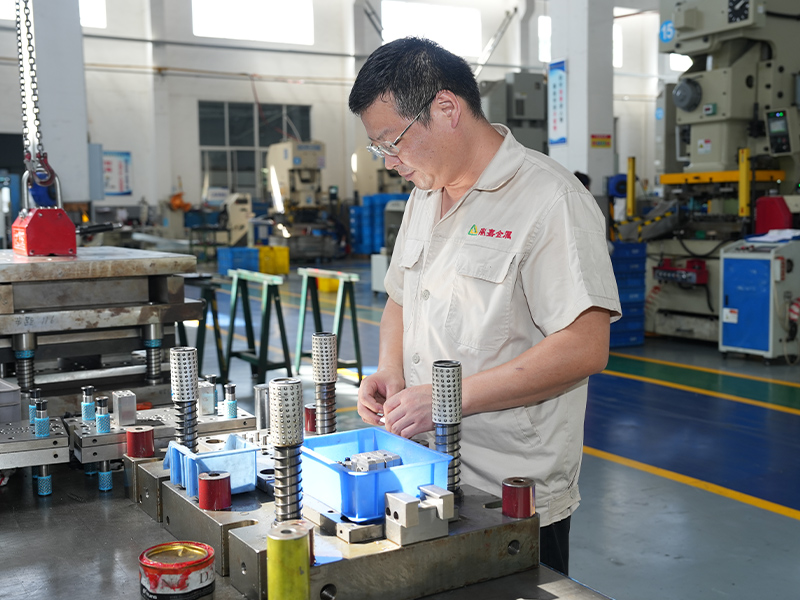
Sa Changzhou Dingjia Metal Technology, sinusuportahan din ng parehong engineering team na nagdidisenyo ng progresibong die ang die assembly at ang stamping line. Ang aming kapasidad ng panlililak ay umabot sa 500 tonelada, at ang aming hanay ng produksyon ay sumasaklaw sa hindi kinakalawang na asero, bakal, automotive na bakal, aluminyo, tanso, at mga bahaging nakabatay sa zinc. Ang istrukturang iyon ay nangangahulugan na ang materyal na kaalaman at feedback sa pagmamanupaktura ay direktang napupunta sa bawat pagsusuri sa disenyo. Para sa mga bagong proyekto sa pag-charge ng pile ng enerhiya, naglapat din kami ng mga progresibong die approach sa mga bahagi tulad ng naselyohang aluminum fan heat plate , kung saan mahalaga ang thermal performance, flatness, at surface quality.
 Custom Stamped Aluminum Fan Heat Plate Mga Supplier ng Bagong Energy Charging Pile Plug, Ang Changzhou Dingjia Metal Technology Co., Ltd. ay China Custom Stamped Aluminum Fan Heat Plate New Energy Charging Pile Plug Suppliers at ... Tingnan ang Produkto →
Upang maghanda para sa iyong susunod na bahagi, suriin ang aming praktikal na gabay sa precision stamping parts upang makita kung paano nakikipag-ugnayan ang mga salik ng materyal, kagamitan, at produksyon. Kung mayroon ka nang naka-print o 3D na modelo, maaari mo makipag-ugnayan sa koponan upang talakayin ang layout ng strip at tooling plan bago ka gumawa ng buong pamumuhunan.
Ang progresibong disenyo ng die ay nagbibigay ng gantimpala sa mga inhinyero at mamimili na tumitingin sa kabila ng panipi. Ang layout ng strip, ang pagkakasunud-sunod ng istasyon, ang pagpili ng tool na bakal, at ang materyal na kaalaman sa likod ng die ay lahat ang magpapasya kung ang iyong bahagi ay dumating sa oras, hawak nito ang pagpapaubaya, at mananatiling abot-kaya sa volume. Hilingin na makita ang layout, tanungin ang mga pagpapalagay, at pumili ng kapareha na kakausapin ka ng mga namamatay na inhinyero bago putulin ang bakal.
Ang iyong email address ay hindi mai -publish. Ang mga kinakailangang patlang ay minarkahan *
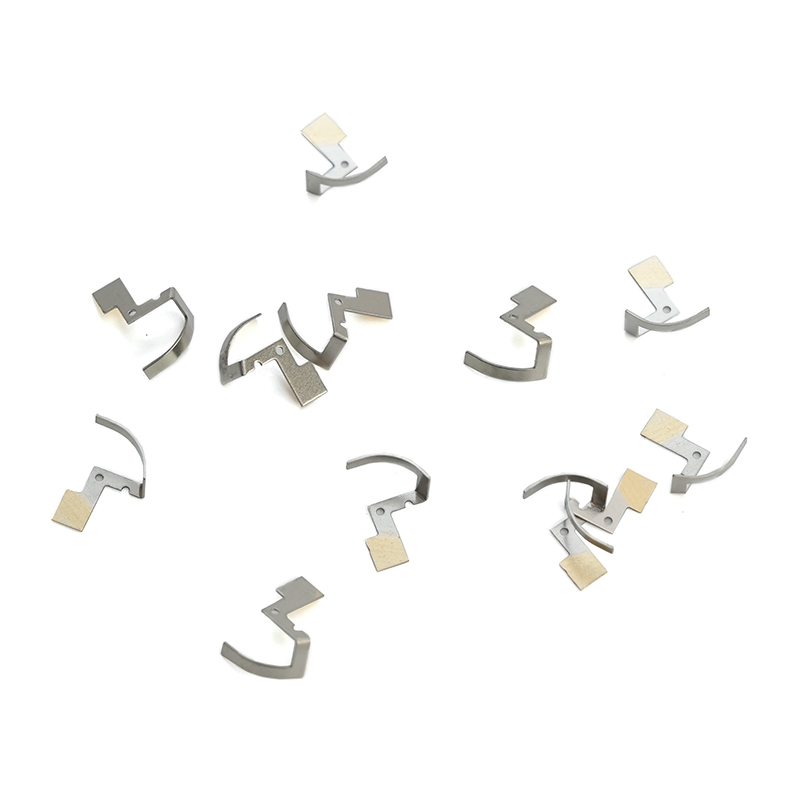
Ang aming hindi kinakalawang na asero stamping metal shrapnel ay isang sangkap na may mataas na pagganap na idinisenyo upang matugunan ang mga hinihingi na mga kinakailangan ng mga industriya na na...
Tingnan ang mga detalye $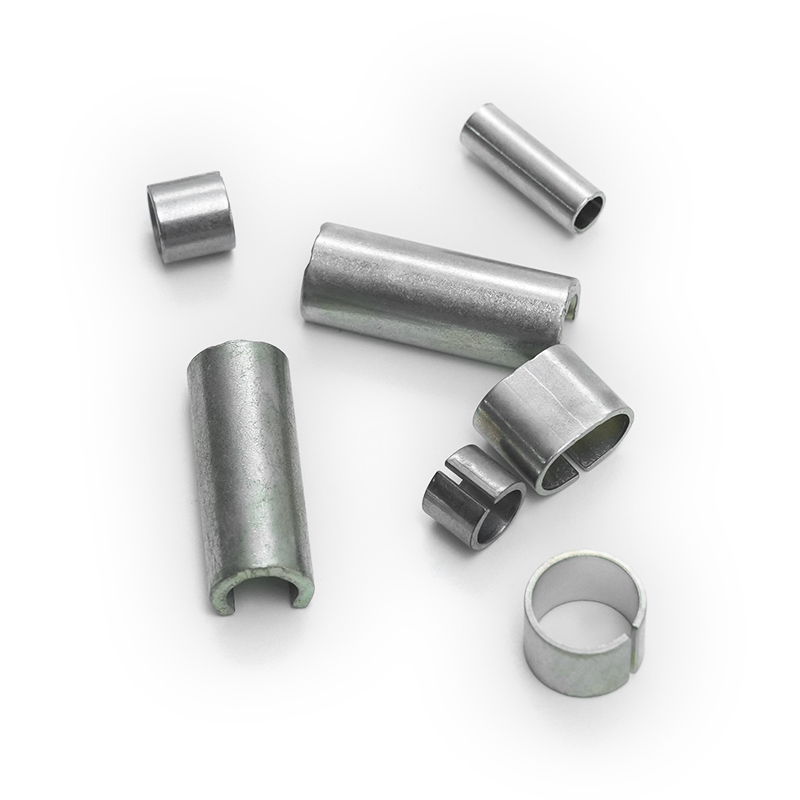
Ang aming itim na malulubhang bakal na bushings ay matibay, de-kalidad na mga sangkap na idinisenyo para sa iba't ibang mga pang-industriya na aplikasyon, na nag-aalok ng pambihirang lakas, pa...
Tingnan ang mga detalye $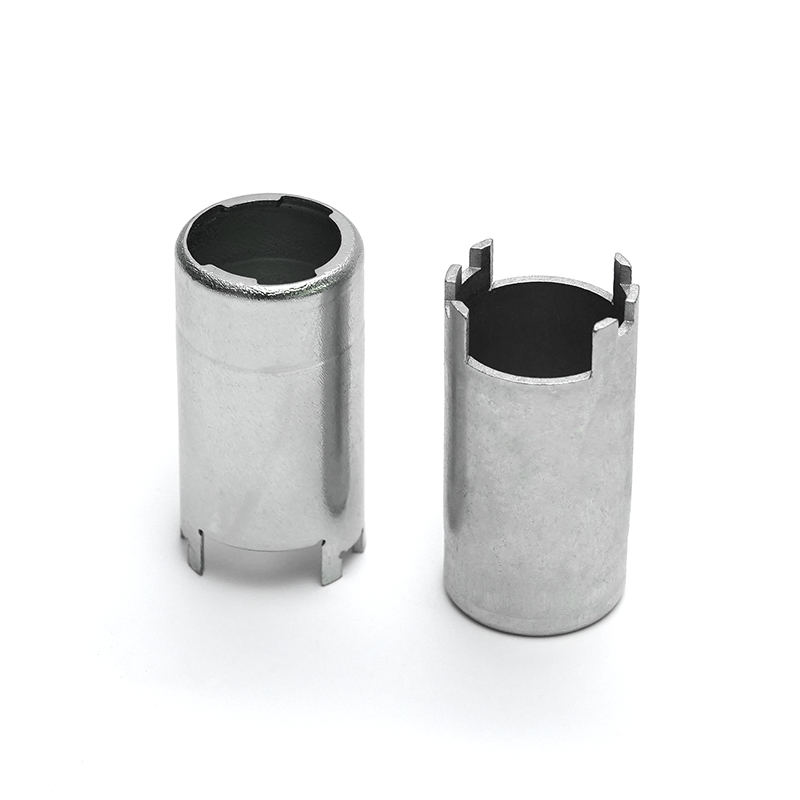
Ang naselyohang bakal na solenoid balbula na pabahay ay isang sangkap na precision-engineered na idinisenyo upang ma-encase at maprotektahan ang mga sistema ng balbula ng solenoid. Ginawa gamit ang...
Tingnan ang mga detalye $
Ang aming iron gasket ay isang mataas na pagganap na solusyon sa sealing na idinisenyo upang magbigay ng matibay at maaasahang pagganap sa isang malawak na hanay ng mga pang-industriya na aplikasyo...
Tingnan ang mga detalye $
Ang naselyohang iron valve core assembly ay ginawa gamit ang teknolohiyang panlililak at ginawa mula sa de-kalidad na materyal na bakal, tiyak na naselyohang hugis. Ang sangkap na ito ay malawakang...
Tingnan ang mga detalye $
Ang aming iron mounting bracket ay isang matatag, maraming nalalaman, at lubos na matibay na solusyon sa suporta na idinisenyo para sa isang malawak na hanay ng mga pang -industriya at komersyal na...
Tingnan ang mga detalye $
Ang bracket ng Iron Gear Engagement ay isang matatag, katumpakan na engineered na bahagi na idinisenyo upang matiyak ang ligtas at mahusay na pakikipag-ugnayan ng mga gears sa iba't ibang mga ...
Tingnan ang mga detalye $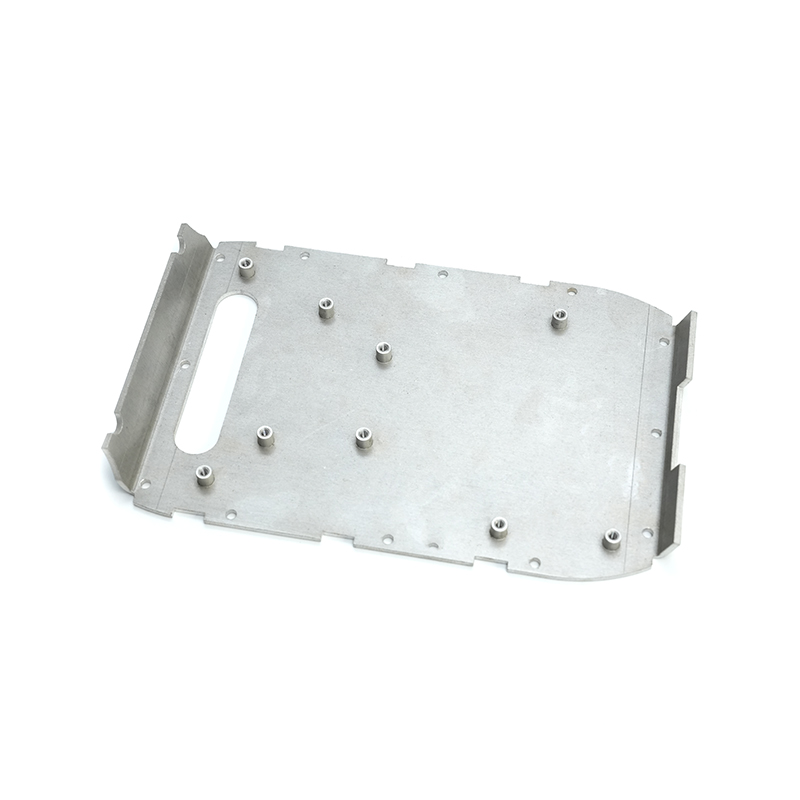
Ang naselyohang aluminyo fan heat plate para sa bagong enerhiya charging pile plug ay isang pangunahing sangkap na ginawa mula sa haluang metal na aluminyo gamit ang teknolohiyang panlililak, na ma...
Tingnan ang mga detalye $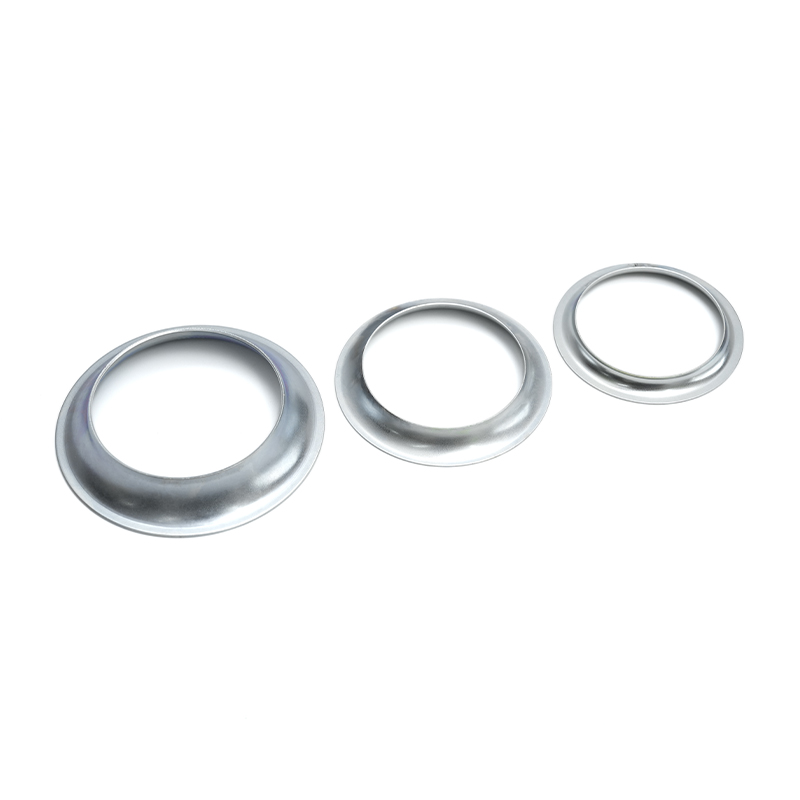
Ang aming takip na katahimikan ng aluminyo ay isang mataas na pagganap, matibay na solusyon na idinisenyo upang epektibong mabawasan ang ingay at panginginig ng boses sa isang malawak na hanay ng m...
Tingnan ang mga detalye $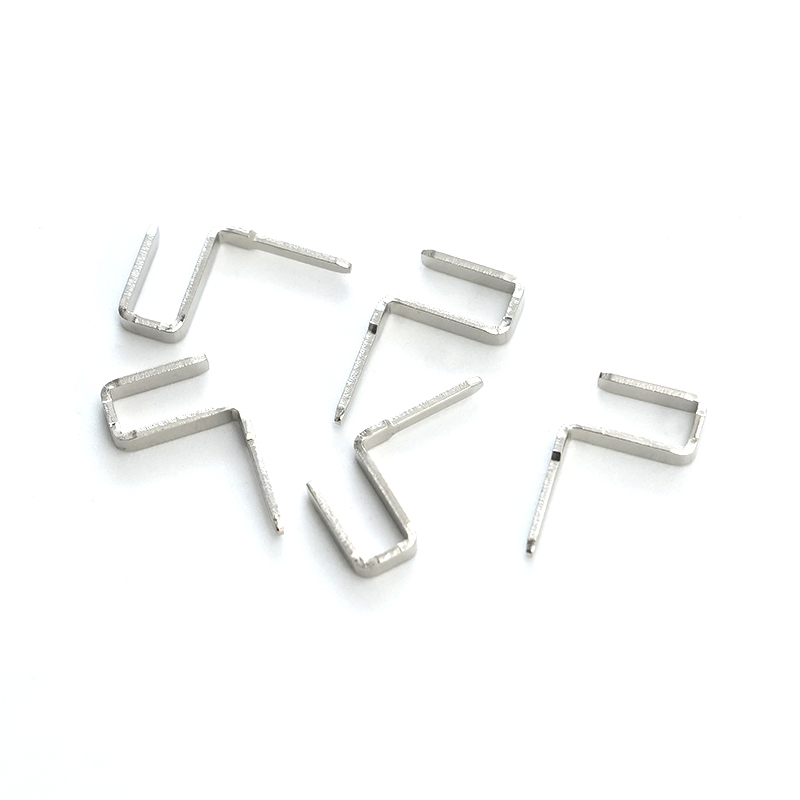
Ang mga tinned na pin ng tanso ay mga katumpakan-engineered electrical connectors na idinisenyo upang magbigay ng maaasahan at mahusay na pagganap sa isang malawak na hanay ng mga aplikasyon. Ginaw...
Tingnan ang mga detalye $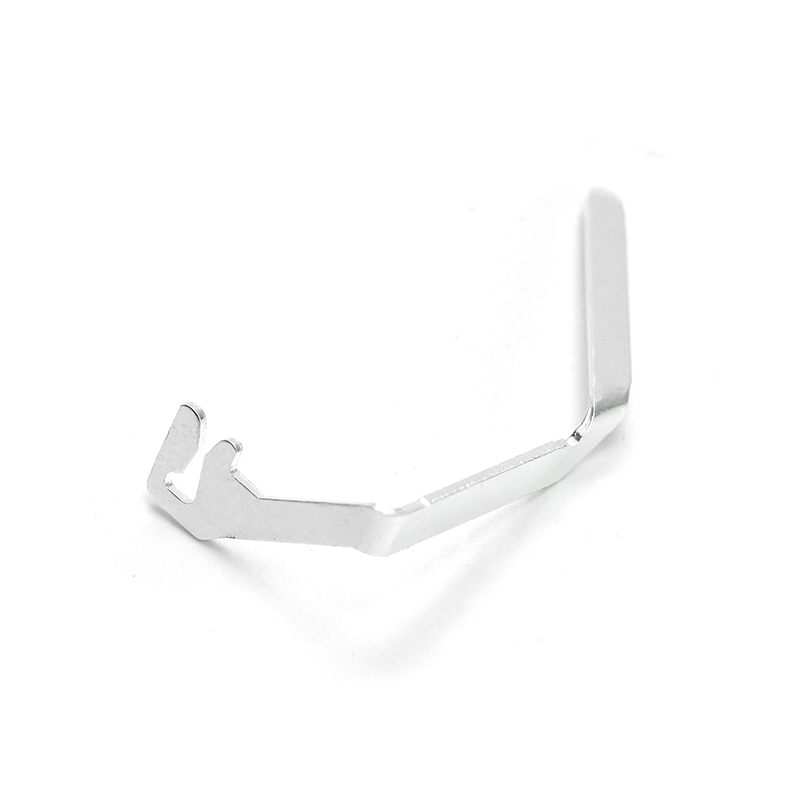
Ang tanso na pilak na plated water pump solenoid valve pin ay isang mataas na pagganap, sangkap na precision-engineered na idinisenyo para sa pag-andar sa mga water pump solenoid valves. Ginawa gam...
Tingnan ang mga detalye $
Nag -aalok ang aming galvanized sheet motor na pabahay ng matatag na proteksyon at kahabaan ng buhay para sa isang malawak na hanay ng mga de -koryenteng motor na ginamit sa iba't ibang mga in...
Tingnan ang mga detalye $Makipag -ugnay sa Mga Detalye
Address: No.6 Qiasheng North Road, Caoqiao Industrial Park, Xueyan
TEL: 86-15050692548
Kung interesado ka sa aming mga produkto, mangyaring kumunsulta sa amin
 Ferrous & non-ferrous metal stampings tagagawa